中文简体
 English
 русский

Консультации по продуктам
Ваш адрес электронной почты не будет опубликован. Отмечено обязательное поле*

Технические стратегии решения проблем с установкой электросварного переходника, вызванных чрезмерной овальностью трубы
2026-01-19
Проблемы вертикальной установки: глубокий анализ смещения сварного шва в электросварном переходнике
2026-01-12
На какие распространенные проблемы следует обратить внимание при установке электросварных тройников
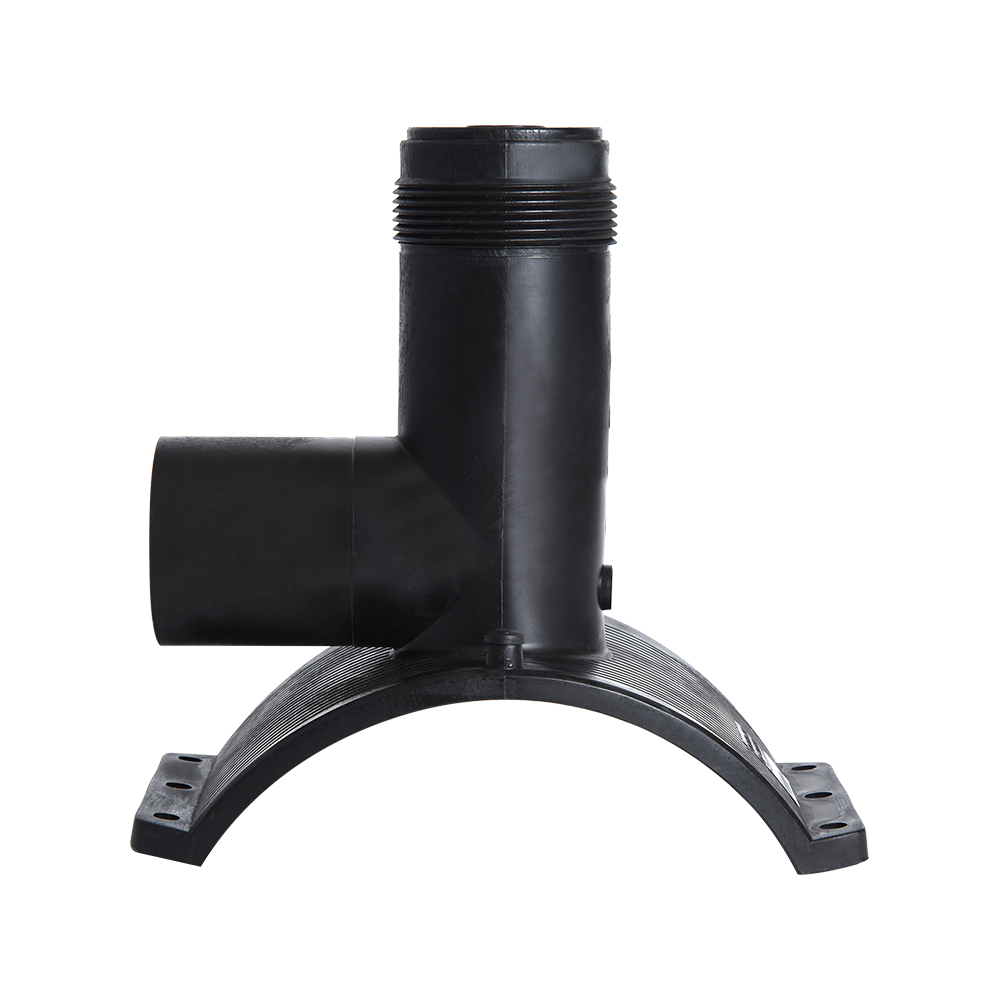
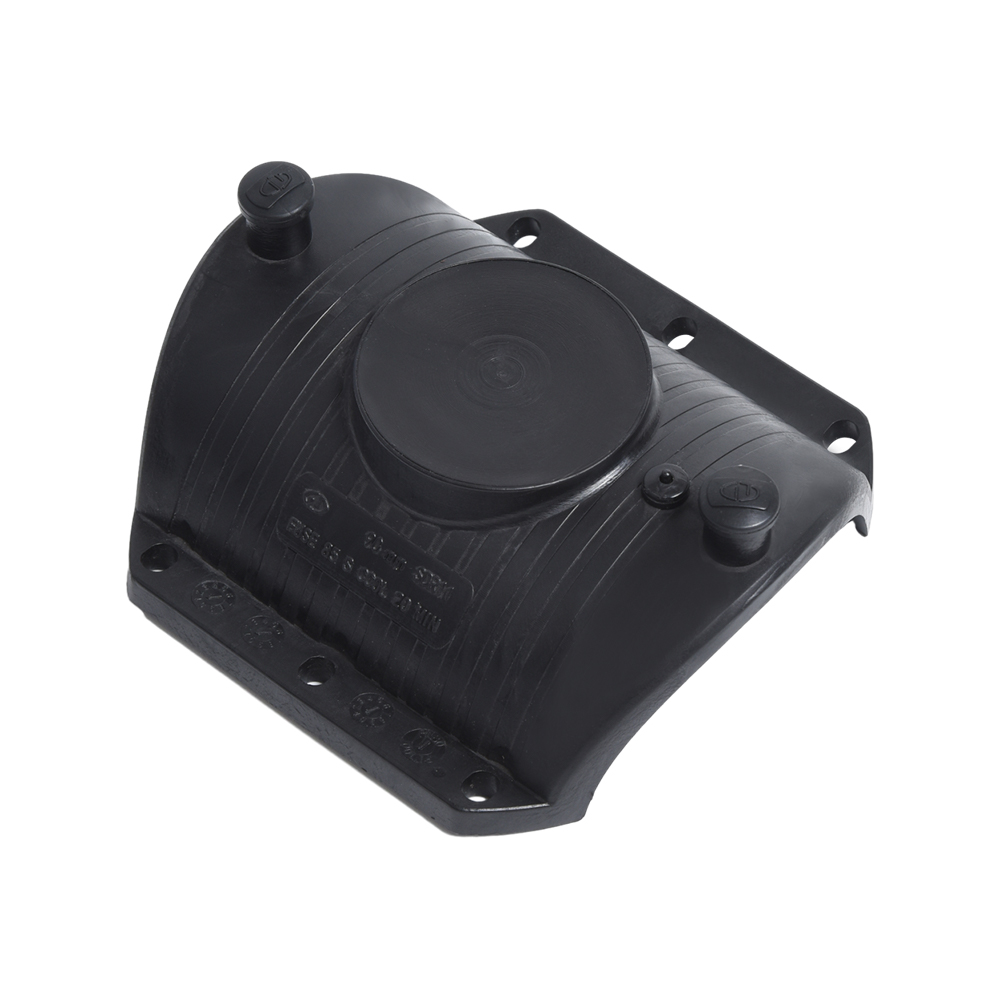
2026-01-05Установка Седло для электросварки — это узкоспециализированный процесс соединения, основанный на точном молекулярном сплавлении полиэтиленовых (ПЭ) материалов. Долговременная целостность соединения существенно нарушается из-за наличия каких-либо загрязнений или дефектов поверхности на магистральном трубопроводе. Первоначальная подготовка поверхности – это не рекомендация, а обязательная предпосылка успеха.
Перед началом механической подготовки участок трубы, предназначенный для установки седла, должен пройти тщательный визуальный осмотр. Технические специалисты должны тщательно проверить:
Царапины и выбоины. Любые механические повреждения, превышающие 10 % толщины стенки трубы, недопустимы в зоне сварки, поскольку это приводит к возникновению повышенных напряжений и снижает номинальное давление трубы.
Овальность: Для труб большего диаметра чрезмерную овальность (овальность) необходимо корректировать с помощью специальных инструментов для закругления. Плохо подогнанная седловина из-за плохой геометрии трубы приведет к неравномерному контактному давлению, что приведет к нарушению сварки.
Застрявший мусор: инородные предметы, такие как песок или камни, застрявшие в поверхности полиэтилена, должны быть идентифицированы и удалены, поскольку они могут повредить скребковые инструменты и повторно загрязнить поверхность сварки.
Очистка — это специализированный химический процесс, а не просто протирание. Его цель — удалить крупные загрязнения (грязь, масло, жир), которые в противном случае распространились бы по зоне сварки во время процесса очистки.
Разрешенные чистящие средства. Необходимо использовать только одобренные производителем летучие чистящие средства из полиэтилена, чаще всего изопропиловый спирт высокой чистоты (IPA) с концентрацией не менее 90 %. Растворители на нефтяной основе, бензин или сильные моющие средства строго запрещены, так как они могут химически воздействовать на полиэтиленовый материал и размягчать его, что приводит к разрушению соединения.
Правило одного прохода: очистка выполняется с использованием чистой, безворсовой, неокрашенной ткани или бумажного полотенца. Ткань следует использовать одним однонаправленным движением, удаляя загрязнения от предполагаемой зоны сварки. Ткань ни в коем случае нельзя использовать повторно для последующих проходов, чтобы избежать повторного загрязнения.
Нулевая влажность: очищенной поверхности необходимо дать полностью высохнуть на воздухе, прежде чем переходить к следующему шагу. Остаточная влага, если она задерживается, испаряется во время цикла нагрева, создавая внутренние пустоты и пористость внутри сварного валика.
Зачистка является наиболее важным механическим этапом подготовки основной трубы. Наружный слой любой полиэтиленовой трубы, даже новой, под воздействием ультрафиолета и кислорода образует тонкий, прочный, несвариваемый слой — окисленный слой. Его необходимо полностью удалить, чтобы обнажить химически активный чистый полиэтиленовый материал.
Специальные скребковые инструменты: использование вращающихся или специализированных ручных скребковых инструментов является обязательным. Эти инструменты разработаны для удаления материала на равномерную и контролируемую глубину по всей окружности трубы. Наждачная бумага, наждачная бумага или стандартные напильники запрещены, поскольку они только истирают и перераспределяют загрязнения, не удаляя полностью окисленную пленку и оставляя остатки, препятствующие плавлению.
Минимальная глубина очистки: Требуемая глубина удаления обычно указывается производителем, но обычно находится в диапазоне от 0,1 мм до 0,3 мм (приблизительно от 0,004 до 0,012 дюйма). Этого достаточно, чтобы обнажить исходный материал без существенного ущерба для толщины стенки трубы.
Следы и покрытие: перед соскабливанием следует использовать нежирный маркер, чтобы сделать следы (например, волнистые линии) на участке, подлежащем соскабливанию. Процесс соскабливания считается завершенным только тогда, когда все следы линий маркера полностью удалены, обеспечивая равномерную подготовку всей зоны сварки.
Зона соскабливания: Зона соскабливания должна точно совпадать с основанием седла и обычно выступать как минимум на 10 мм (0,4 дюйма) за края области нагревательного элемента. Это гарантирует, что неочищенный материал не будет мешать сварке.
Ограничение по времени: как только чистая поверхность полиэтилена обнажается, она немедленно снова начинает окисляться. По этой причине время между окончательным соскобом, наложением седла и началом сращения должно быть сведено к минимуму, обычно не более 30 минут. Если загрязнение или загрязнение прошло слишком долго, поверхность необходимо слегка заскоблить и повторно очистить.
Протокол обращения: Никогда не прикасайтесь к поцарапанному участку голыми руками, так как масла для тела мгновенно загрязнят свариваемую поверхность. Это место также должно быть защищено от переносимой ветром пыли и мусора.
Завершающим этапом подготовки является фиксация соединения с помощью соответствующего оборудования для сохранения абсолютной геометрической стабильности на протяжении циклов сварки и охлаждения.
Зажим и выравнивание: необходимо использовать специальные зажимные или выравнивающие устройства. Эти инструменты выполняют две важные функции: они надежно удерживают седло на месте и обеспечивают стабилизацию и идеальное удержание основной трубы в зоне сварки.
Равномерное контактное давление: болты, используемые для крепления седла для врезки к трубе, должны быть затянуты в соответствии с моментом затяжки, указанным производителем, обычно применяемым по диагонали, последовательно. Это гарантирует равномерное контактное давление между основанием седла и очищаемой поверхностью трубы — решающий фактор в получении твердого расплава без пустот. Недостаточное давление зажима может привести к расширению материала и экструзии расплава, что приведет к непрочному расслоенному соединению.
Как определить правильное давление расплава и время поглощения тепла в зависимости от толщины стенок переходника для стыковой сварки
Каковы наиболее распространенные виды неисправностей седловых соединений электросварного устройства РПН?
Ваш адрес электронной почты не будет опубликован. Отмечено обязательное поле*
Материал: ПНД/МДПЭ Цвет: Черный Для природного газа и водоснабжения GB/ EN/ ANSI/ ASTM/ ISO...
Материал: ПНД/МДПЭ Цвет: Черный Для природного газа и водоснабжения GB/ EN/ ANSI/ ASTM/ ISO...
Материал: HDPE/MDPE Черный цвет Для природного газа и водоснабжения GB/ EN/ ANSI/ ASTM/ ISO/ ASNZS/ ...
Материал: HDPE/MDPE Черный цвет Для природного газа и водоснабжения GB/ EN/ ANSI/ ASTM/ ISO/ ASNZS/ ...
Материал: HDPE/MDPE Черный цвет Для природного газа и водоснабжения GB/ EN/ ANSI/ ASTM/ ISO/ ASNZS/ ...
Материал: HDPE/MDPE Черный цвет Для природного газа и водоснабжения GB/ EN/ ANSI/ ASTM/ ISO/ ASNZS/ ...
Материал: HDPE/MDPE Черный цвет Для природного газа и водоснабжения GB/ EN/ ANSI/ ASTM/ ISO/ ASNZS/ ...
Материал: ПНД/МДПЭ Черный цвет Для природного газа и водоснабжения GB/ EN/ ANSI/ ASTM/ ISO/ ASNZS/ D...
Материал: HDPE/MDPE Цвет: Черный Для природного газа и водоснабжения GB/ EN/ ANSI/ ASTM/ IS...
Материал: HDPE/MDPE Черный цвет Для природного газа и водоснабжения GB/ EN/ ANSI/ ASTM/ ISO/ ASNZS/ ...
Материал: HDPE/MDPE Черный цвет Для природного газа и водоснабжения GB/ EN/ ANSI/ ASTM/ ISO/ ASNZS/ ...
Следуйте стандарту GB 26225.2. В соответствии с требованиями заказчика длину можно регулировать, а с...
Компания
Продуктовый центр